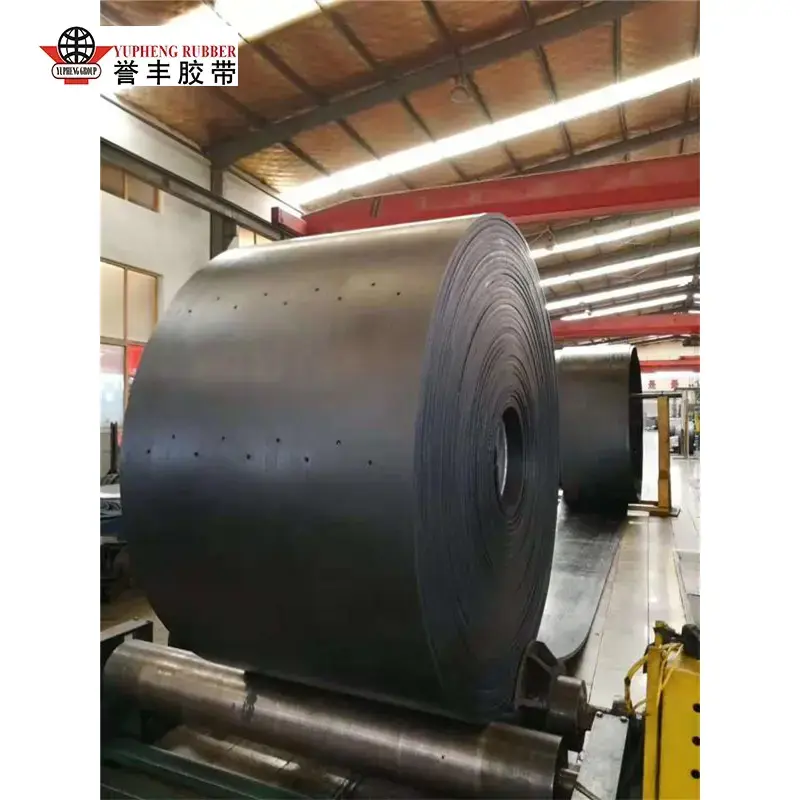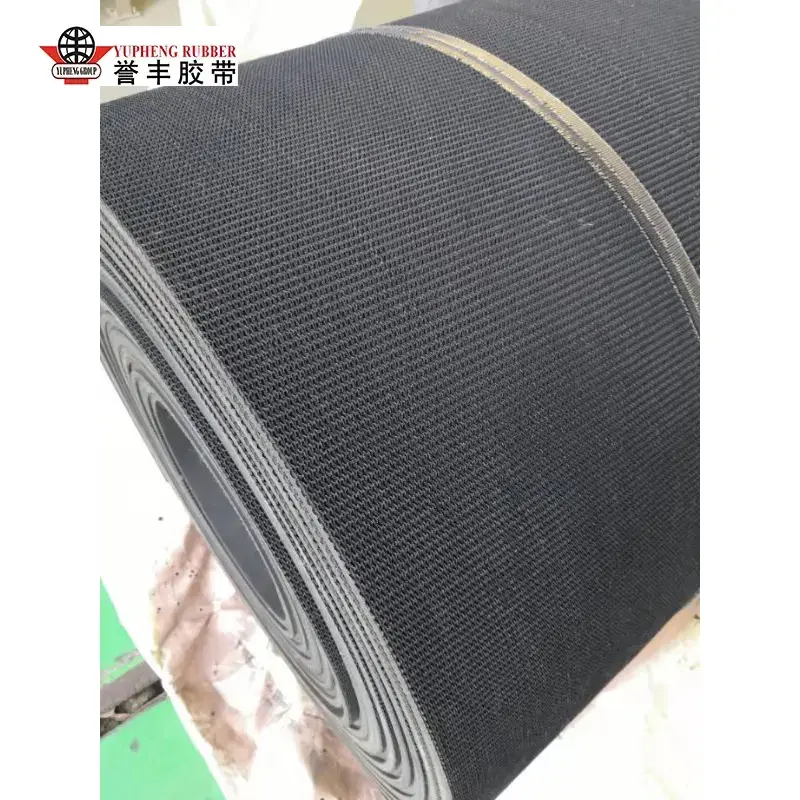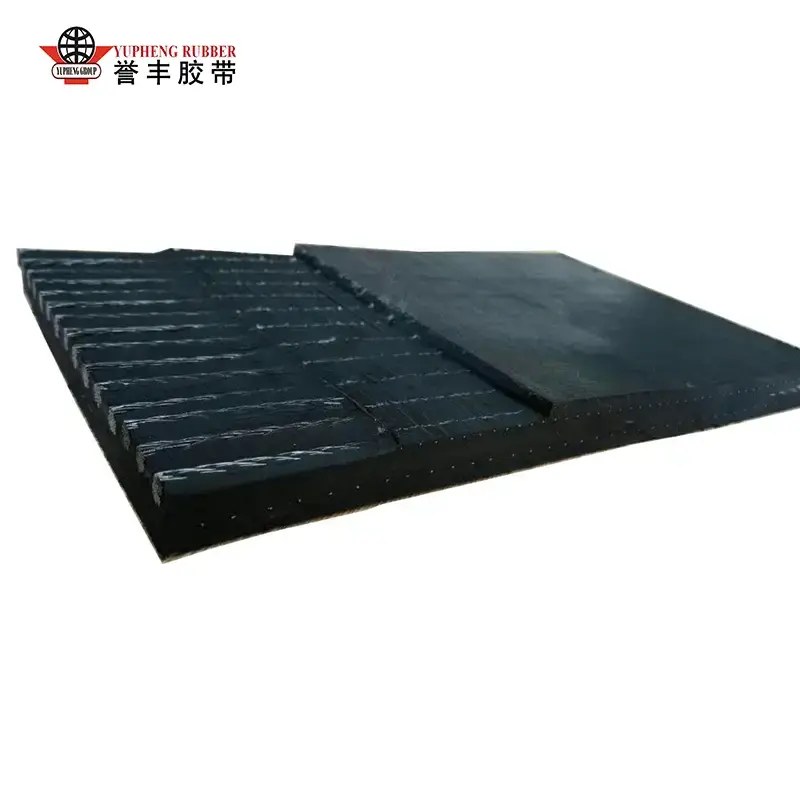
I. Žaliavos paruošimas (pritaikyta formulė)
Trys pagrindinių žaliavų kategorijos yra tiksliai paskirstytos pagal eksploatavimo sąlygas:
Gumos žaliavos
Pagrindo guma (Natural Rubber/NR, SBR, EPDM, NBR) + Sustiprinančios medžiagos (suodė, silicio dioksidas) + Vulkanizavimo sistema (siera, greitintuvai) + Funkciniai priedai (antioksidantai, dilimui atsparios medžiagos, antipirenai, plastifikatoriai).
Skiriamos pagal paskirtį: viršutinio dangtelio guma (atsparumas nusidėvėjimui ir smūgiams), apatinio dangtelio guma (maža trintis) ir šerdies / nugriebimo guma (specialiai klijuoti prie karkaso).
Karkaso pagrindo medžiagos
Audinio šerdis: poliesteris (EP), nailonas (NN) arba medvilninė drobė; užtikrina didelio stiprumo, kelių sluoksnių laikomąją galią.
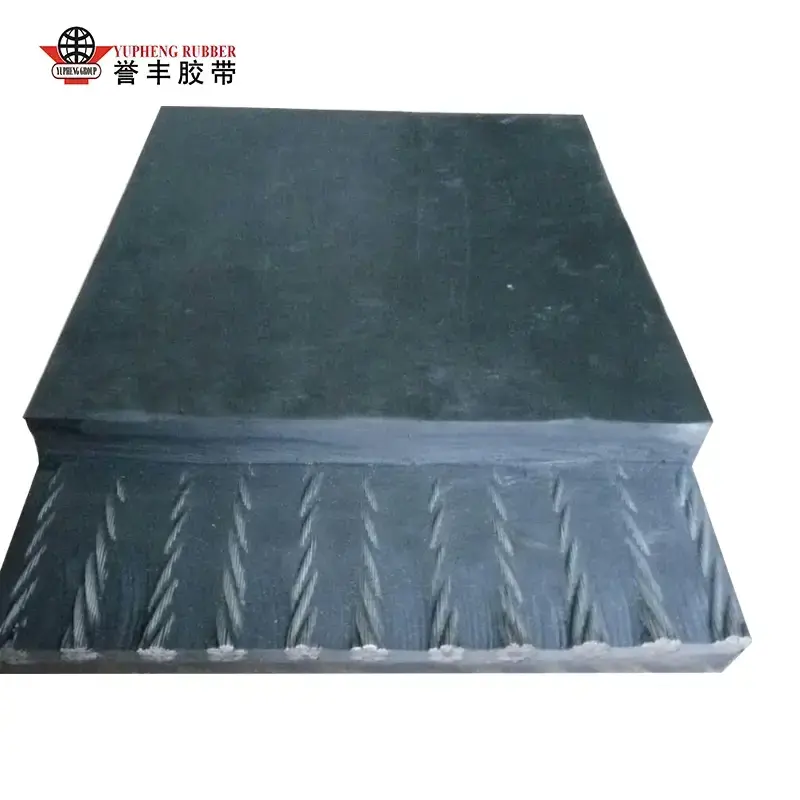
Plieninio laido šerdis: cinkuotos plieninės virvės; Sukurtas tolimųjų atstumų, aukštos įtampos kasybos reikmėms.
Klijavimo agentai
RFL panardinimo tirpalas (rezorcinolis-formaldehidas-lateksas): apsaugo nuo gumos ir audinio arba plieninių virvelių išsisluoksniavimo.
II. Maišymo procesas (gumos mišinio paruošimas; nustato pagrindines savybes)
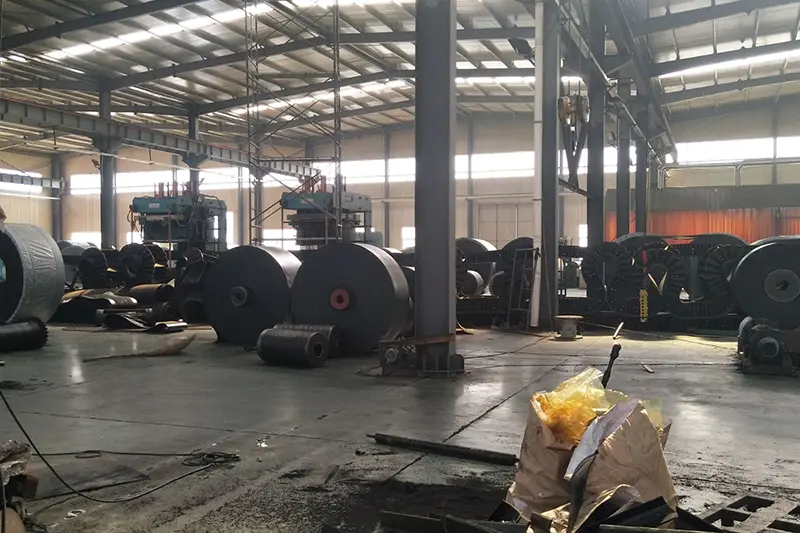
Žaliavos pasveriamos ir tiekiamos į uždarą vidinį maišytuvą; maišymas vyksta esant aukštai temperatūrai (120–160 °C) ir aukštam slėgiui 10–15 minučių, kad suodžiai ir priedai būtų visiškai pasiskirstę pagrindo gumoje, užkertant kelią aglomeracijai ar priešlaikinei vulkanizacijai (išdegimui).
Junginys išleidžiamas į atvirą malūną, kad būtų galima toliau maišyti ir atvėsinti, kad būtų sumažintas vidinis įtempis.
Lakštų dengimo mašina presuoja mišinį į fiksuoto storio lakštus; jie atšaldomi ir leidžiami 4–24 valandas pailsėti/brandinti, kad stabilizuotųsi plastiškumas.
Mėginiai tikrinami dėl kietumo, tempimo stiprumo ir sukibimo stiprumo; nekokybiškos partijos yra perdirbamos iš naujo, o kvalifikuoti lapai saugomi pagal kategorijas, kad būtų galima naudoti ateityje.
III. Išankstinis karkaso apdorojimas (svarbu sustiprinti sukibimo stiprumą)
1) Audinio drobės išankstinis apdorojimas
Drobė išlyginama ir nuvaloma dulkes, tada panardinama į RFL panardinimo baką ir išdžiovinama; ant drobės pluoštų paviršiaus susidaro rišamoji plėvelė, neleidžianti vėlesniam išsisluoksniavimui ar atsiskyrimui. 2) Plieninio kabelio išankstinis apdorojimas
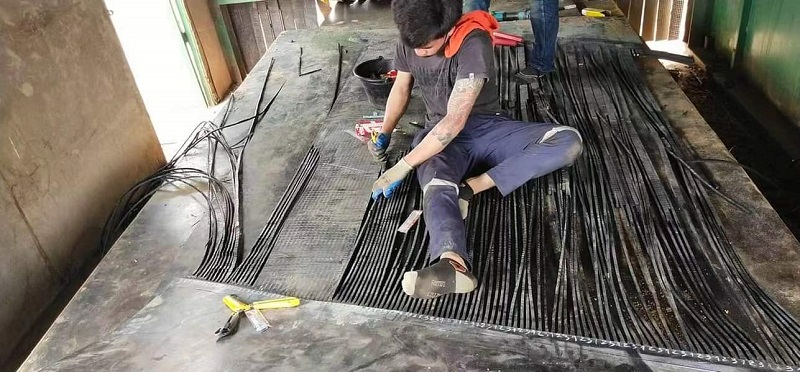
Cinkuoto plieno kabeliai nuriebalinami ir nuvalomi, o po to fosfatuojami, kad susidarytų grubus fosfato sluoksnis, kuris žymiai pagerina skvarbų sukibimą su šerdies guma; visi kabeliai ištiesinami vienodai įtempiant ruošiantis kitam žingsniui.
IV. Kalandravimas + formavimas (sluoksniuotas surinkimas žaliam diržui gaminti)
A variantas: audinio šerdiskonvejerio juostaformuojantis
Guminis padengimas naudojant keturių ritinėlių kalendorių: iš anksto apdorota drobė pastoviu greičiu pereina per kalandravimo ritinius, o plonas gumos sluoksnis tolygiai padengiamas abiejose pusėse, kad būtų sukurtas vienpusis arba dvipusis gumuotas audinys;
Kelių sluoksnių surinkimas: Gumuoto audinio sluoksniai išlygiuojami ir sukraunami pagal konstrukciją (pvz., 3, 4 arba 5 sluoksniai), tarp sluoksnių uždedant plona šerdies gumos danga, kad būtų pašalintas įstrigęs oras;
Užtepamas apatinis ir viršutinis dangtelio gumos sluoksniai (viršutinis sluoksnis yra atsparus dilimui), o kraštinė guma užsandarina šonus;
Šalto spaudimo ritinėliai sutankina agregatą, kad pašalintų oro burbuliukus ir raukšles, todėl susidaro nevulkanizuota žalia juosta.
B variantas: plieninio kabelio šerdies konvejerio juostos formavimas (didelio stiprumo taikymas)
Keli plieniniai kabeliai yra išdėstyti vienodais intervalais ir pastovia įtampa ant formavimo stalo, kad būtų užtikrintas vienodas apkrovos pasiskirstymas;
Paklojamas apatinis šerdies gumos sluoksnis, kabeliai lygiai įterpiami į gumą ir uždedamas tarpinis užpildo gumos sluoksnis, kuris užpildo tarpus tarp kabelių;
Užtepti sutirštinti viršutinio ir apatinio dangtelio gumos sluoksniai bei šoninių kraštų sandarinimo guma;
Vakuuminis šaltas presavimas sutvirtina agregatą, apsaugodamas nuo oro kišenių ar pūslių susidarymo tarp kabelių ir gumos.
Specialūs išvestiniai produktai
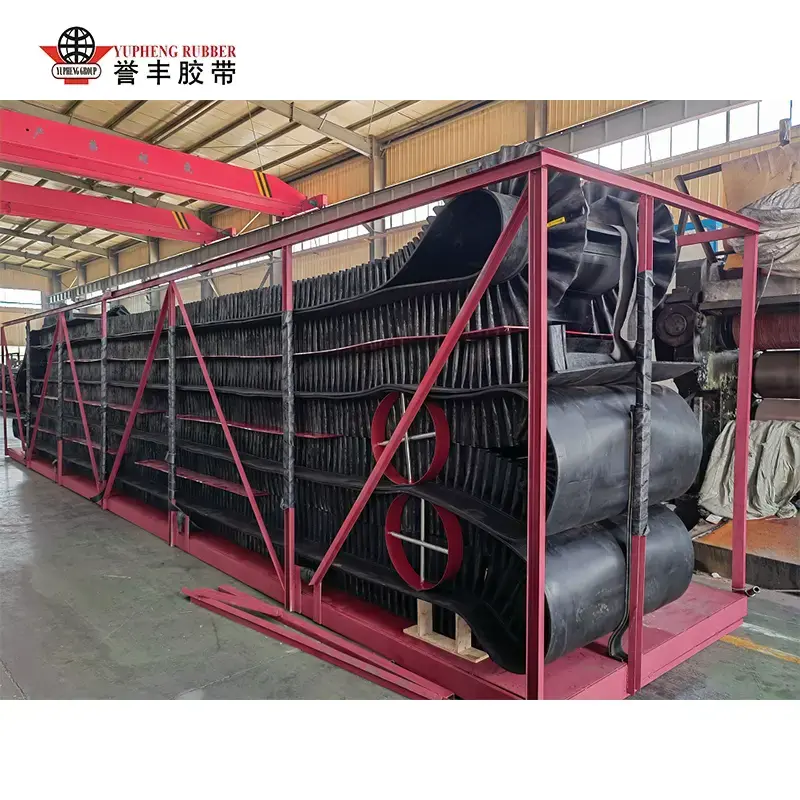
Šoninės sienelės, tvarsčiai ir raštuoti guminiai lakštai montuojami vienu metu formuojant, kad būtų sukurta integruota neslystanti arba stačios nuolydžio pusgaminė.konvejerio juostos.
V. Vulkanizavimas (šerdies kietėjimo procesas; nuolatinis gumos kryžminis susiejimas)
Vulkanizavimas yra esminis žingsnis, paverčiantis „minkštą neapdorotos gumos ruošinį“ į didelio stiprumo gatavą gaminį. Naudojami du pagrindiniai įrangos tipai:
Plokščiasis vulkanizavimo presas (partinis procesas; mažo ir vidutinio pločio arba specialiems diržams)
Diržo ruošinys dedamas tarp daugiasluoksnių šildomų plokščių. Proceso sąlygos: temperatūra 140–160°C, slėgis 1,5–3 MPa, vulkanizacijos laikas nuo 15 iki 60 minučių, priklausomai nuo storio. Esant aukštai temperatūrai ir slėgiui, gumos molekulės susijungia, sujungdamos gumos sluoksnius ir armatūros struktūrą į vieningą visumą.
Nepertraukiamas būgno vulkanizatorius (masinė ilgo nuotolio standartinių plokščių diržų gamyba)
Plieninis diržas nuolat traukia diržo ruošinį pastoviu greičiu per šildomą, suslėgtą būgną, kad nepertraukiamai vulkanizuotų. Šis metodas tinka ilgoms (kilometrų ilgio) konvejerio juostoms, užtikrinančioms vienodą storį ir sekcijų sujungimų nebuvimą.
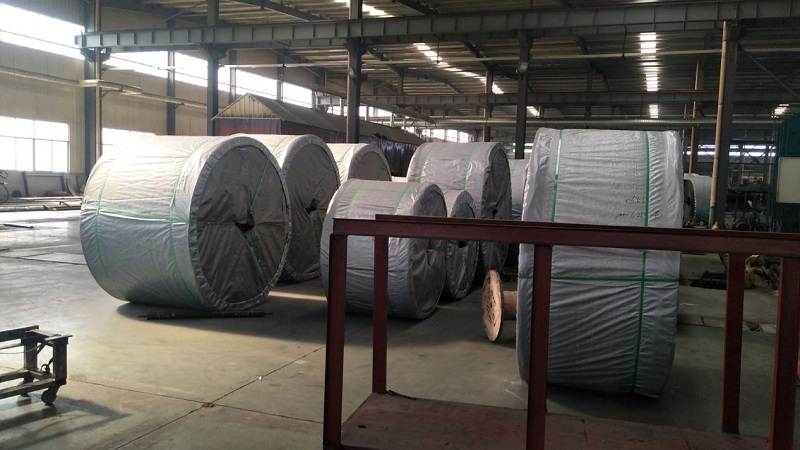
Po vulkanizavimo diržas lėtai, laipsniškai aušinamas, kad būtų išvengta įtrūkimų ar deformacijų, atsirandančių dėl šiluminio plėtimosi ir susitraukimo.
VI. Tolesnis apdorojimas ir apdaila
Aušinimas ir nustatymas: aušinimas oru arba vandeniu, kad visiškai sumažintų temperatūrą ir sumažintų vidinius vulkanizacijos įtempius;
Kraštų apipjaustymas: perteklinės blykstės / atplaišų pašalinimas iš abiejų pusių, kad būtų standartizuotas diržo plotis;
Paviršiaus apdorojimas: šlifavimas, poliravimas ir žymėjimas (spausdinimo modelis, stiprumo įvertinimas, specifikacijos ir pagaminimo data);
Specialus apdorojimas: perforavimas, pjovimas iki tam tikro ilgio ir gatavų jungčių karštasis sujungimas pagal poreikį.
-